六道工位。一栋厂房。
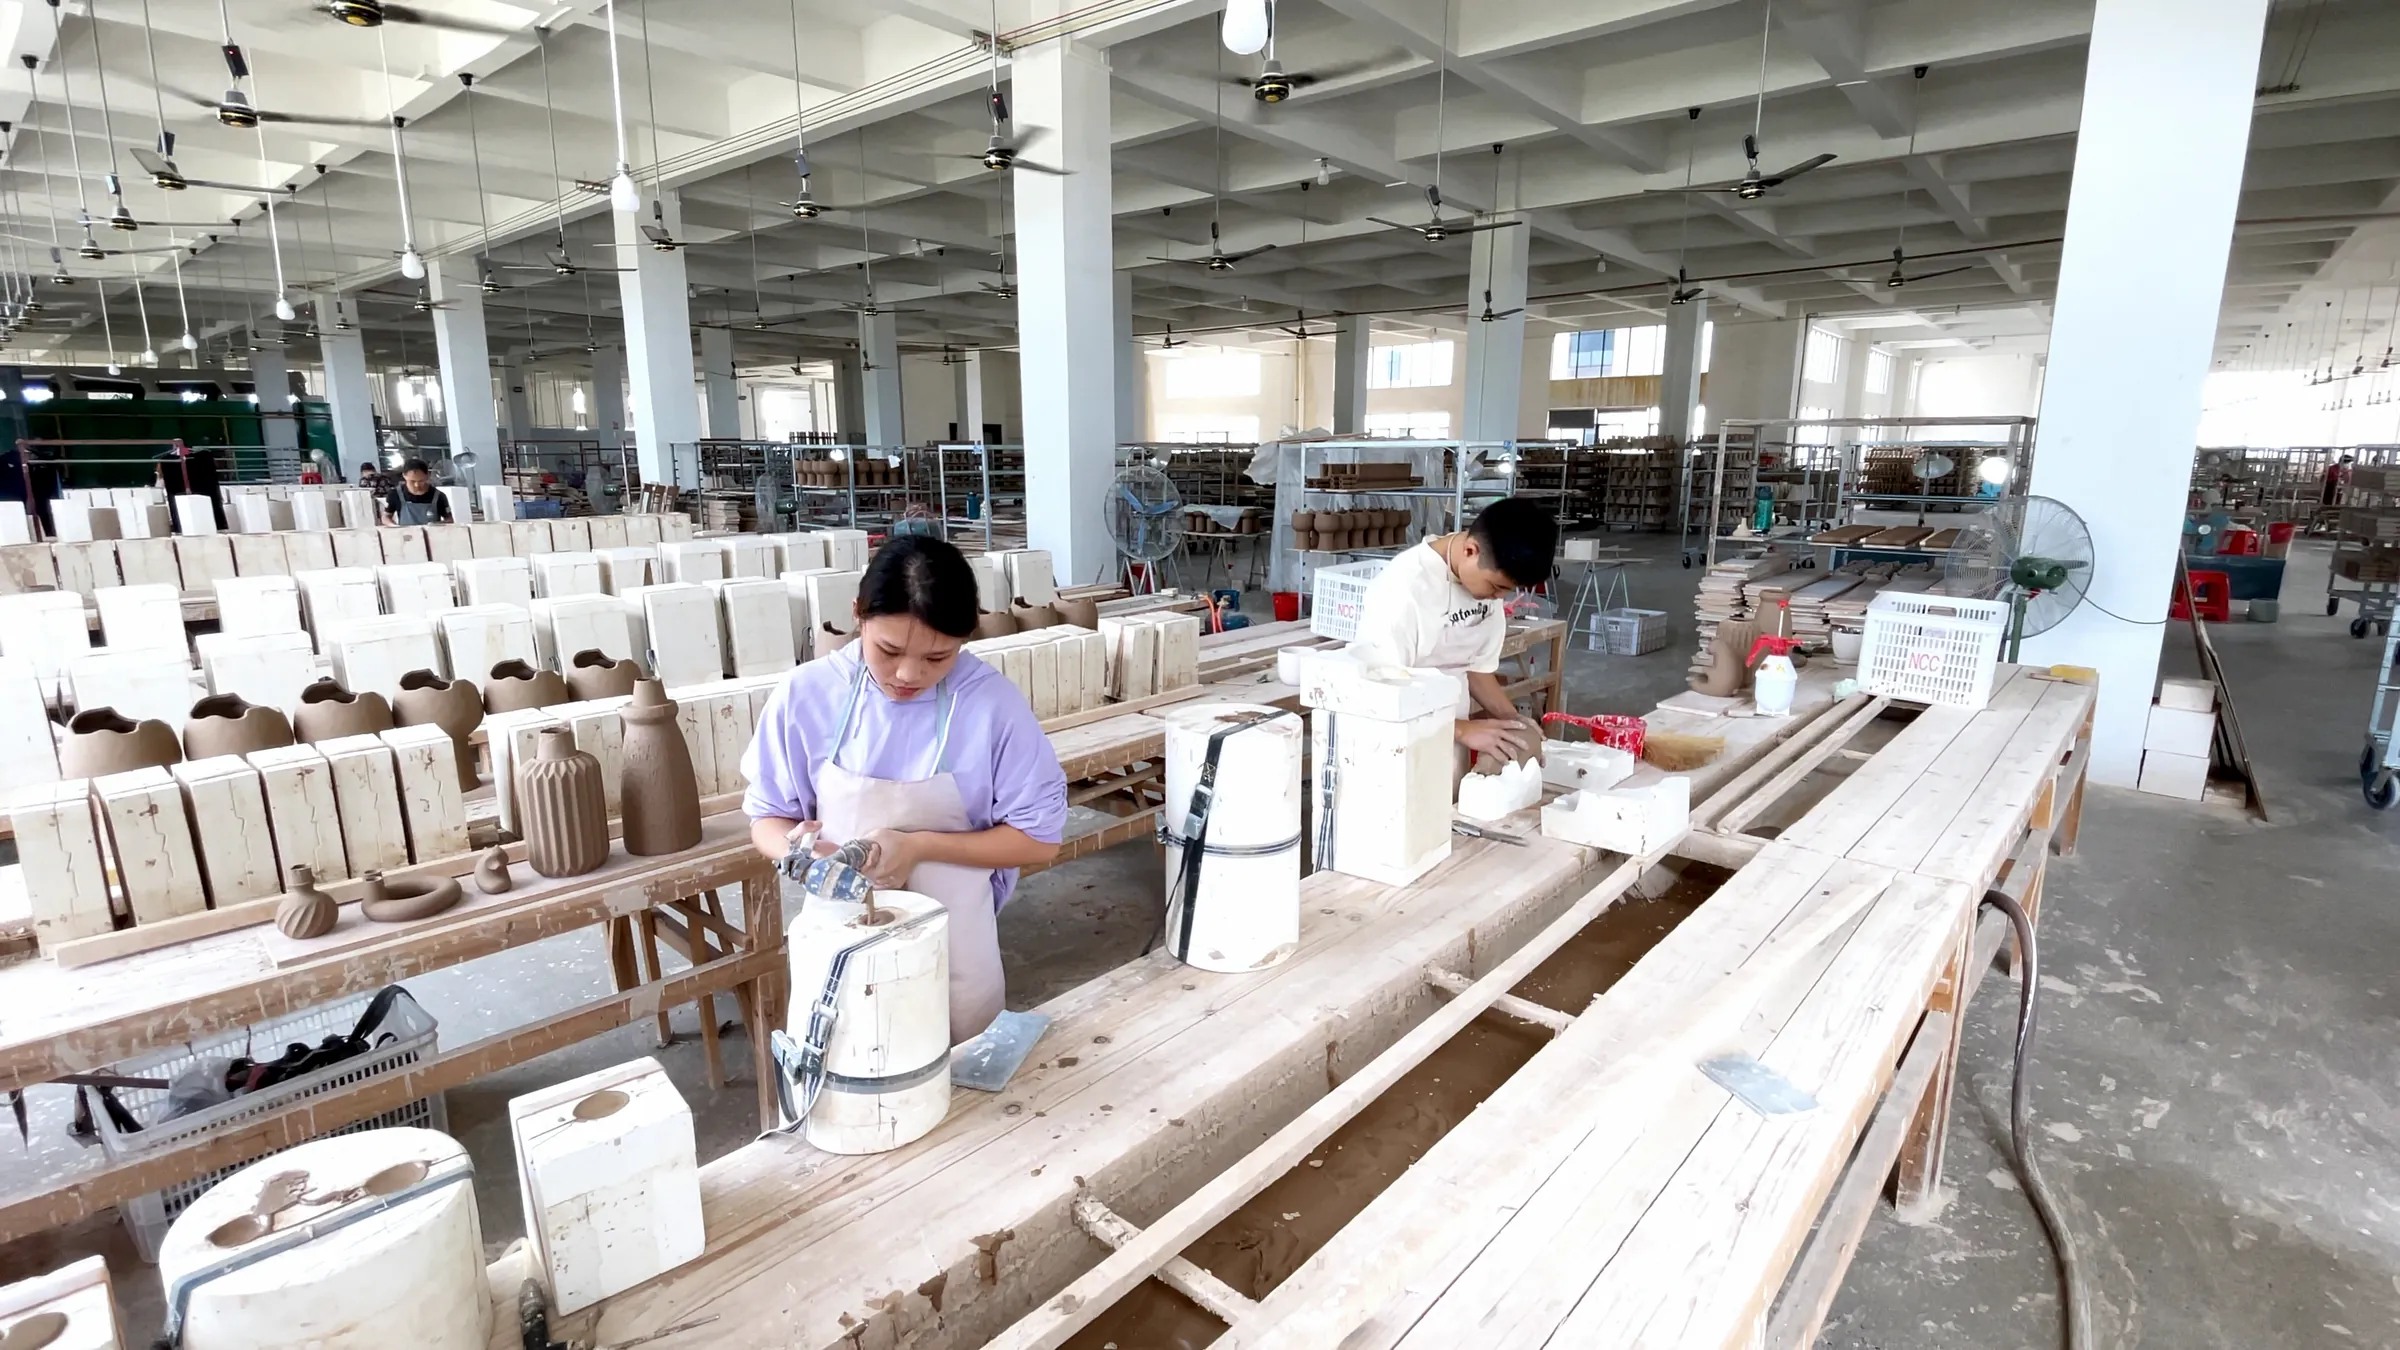
从石膏模到封箱,全部在潮安自己的车间里完成。一件瓷器要走的路,就是下面这条。
注浆成型手工修坯3座窑
从石膏模到封箱,全部在潮安自己的车间里完成。一件瓷器要走的路,就是下面这条。
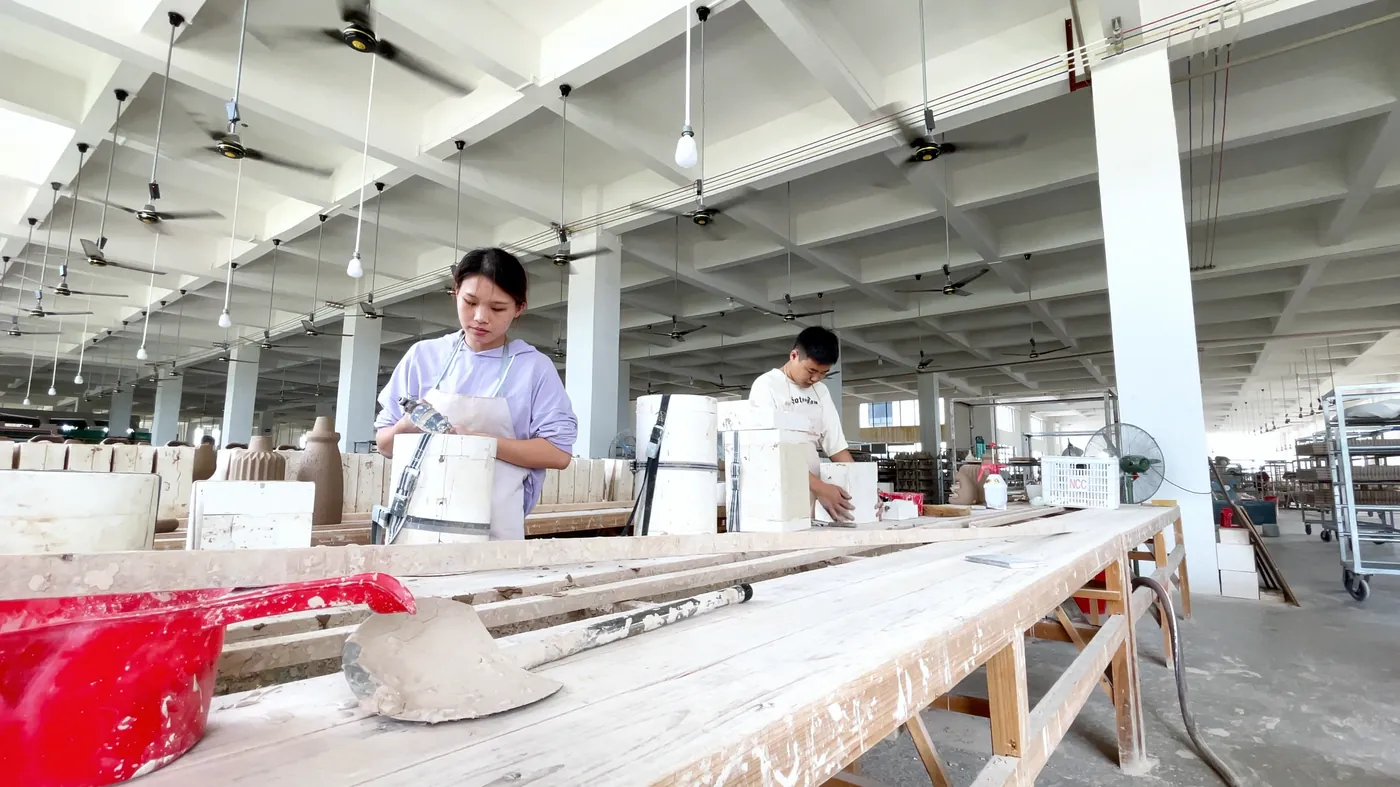
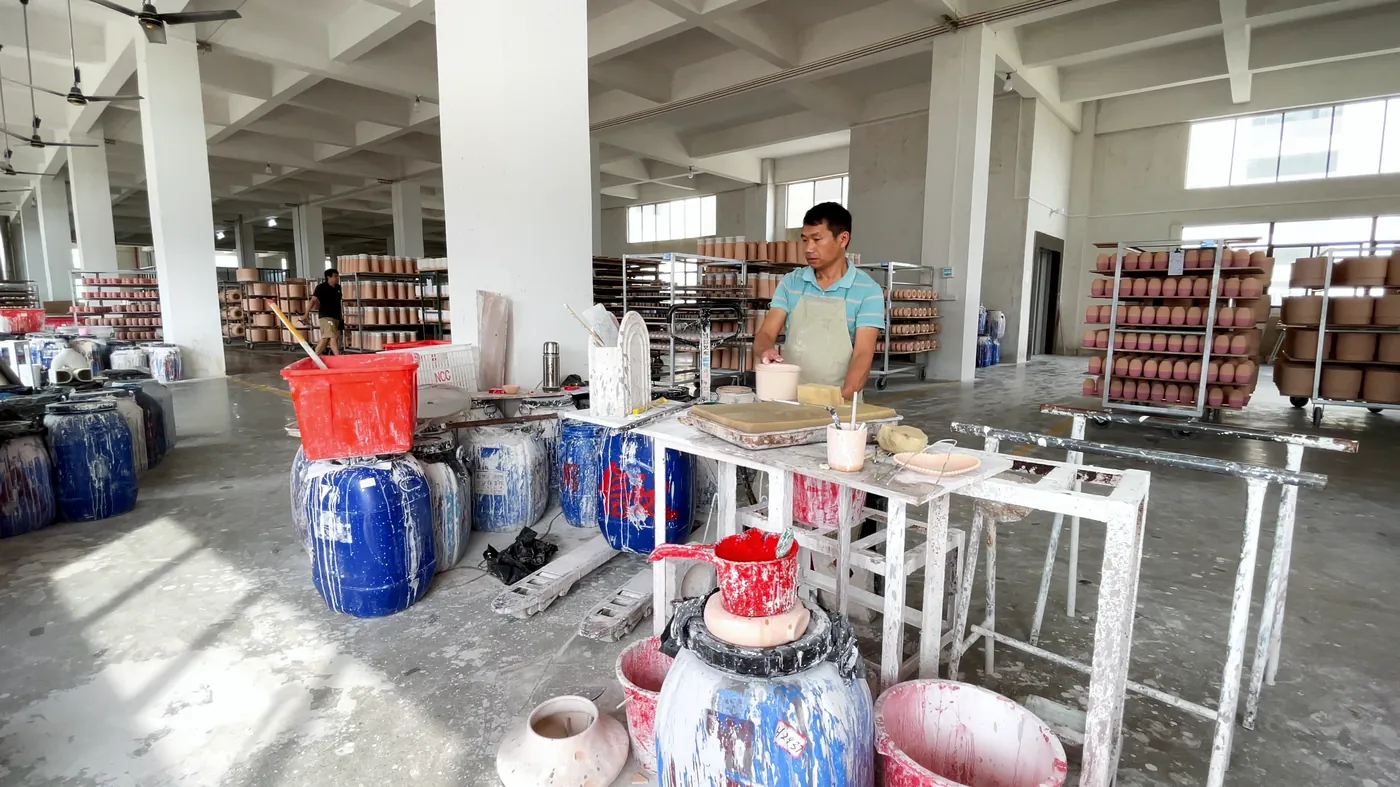
每一款都先做母模,再在厂内翻出石膏模。石膏有孔,正是它把泥浆变成一层坯壁。模具按款式上架存放,磨损了就换,第一千件的壁厚和第一件一样。
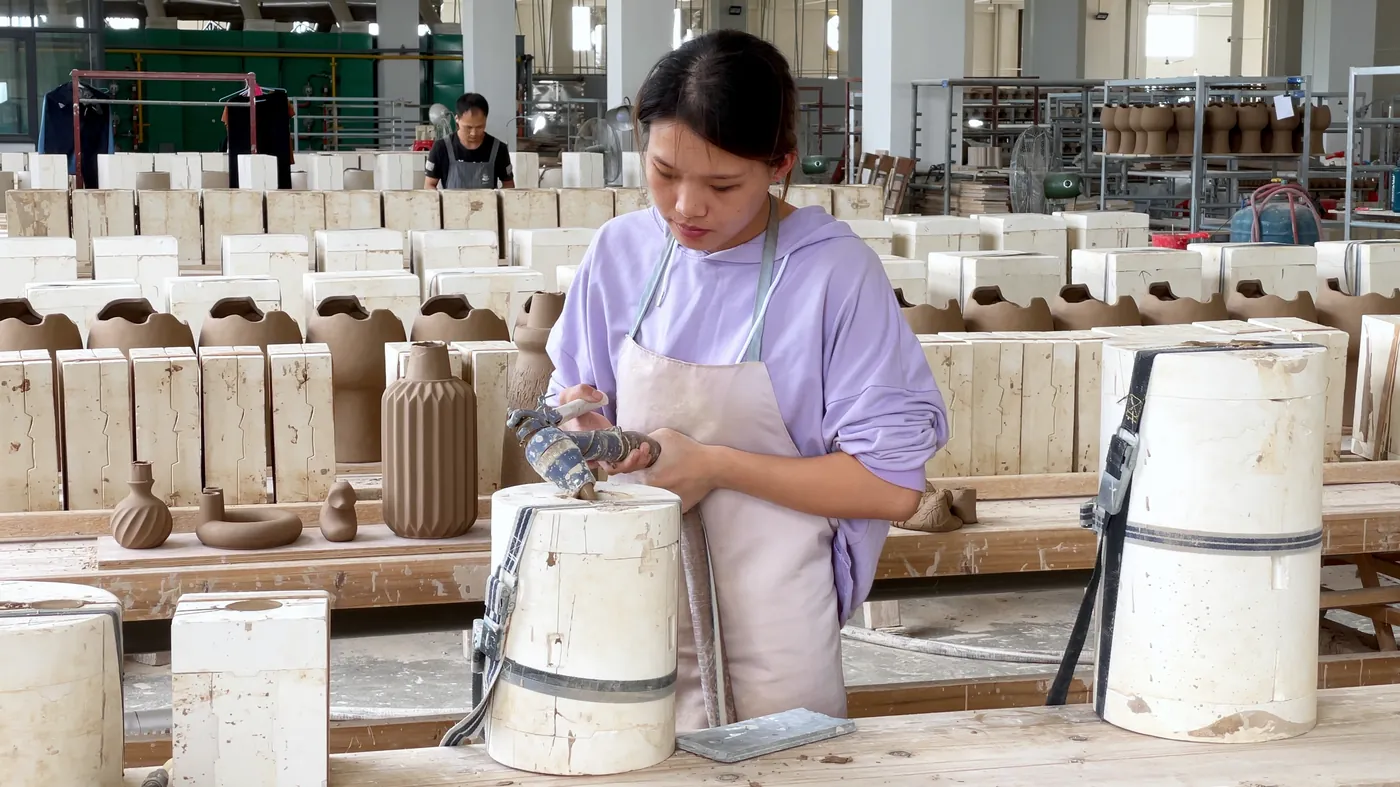
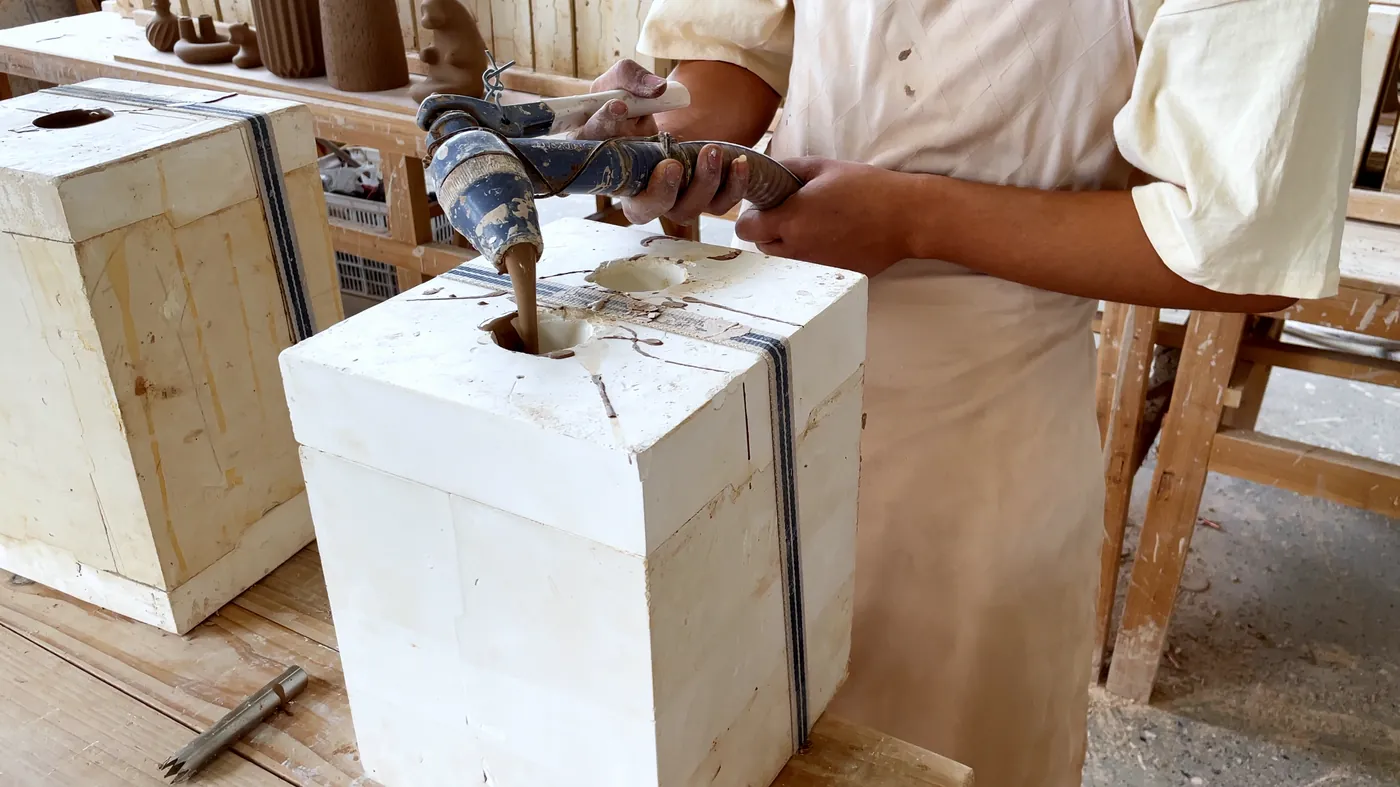
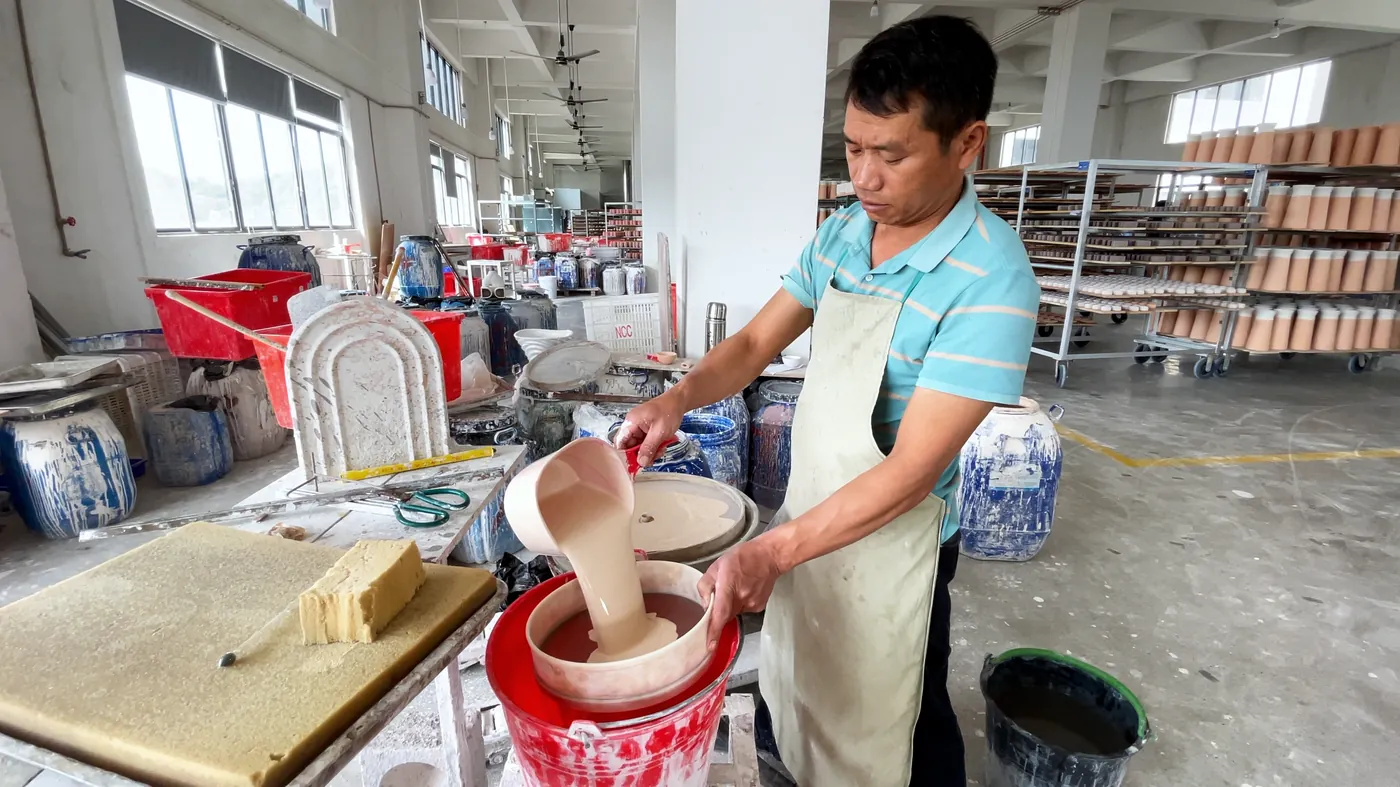
泥浆,也就是液态坯料,注进合好的模里。石膏吸走水分,坯壁由外向内长出来。壁厚够了就把余浆倒回去,开模,让坯体在台面上放硬。
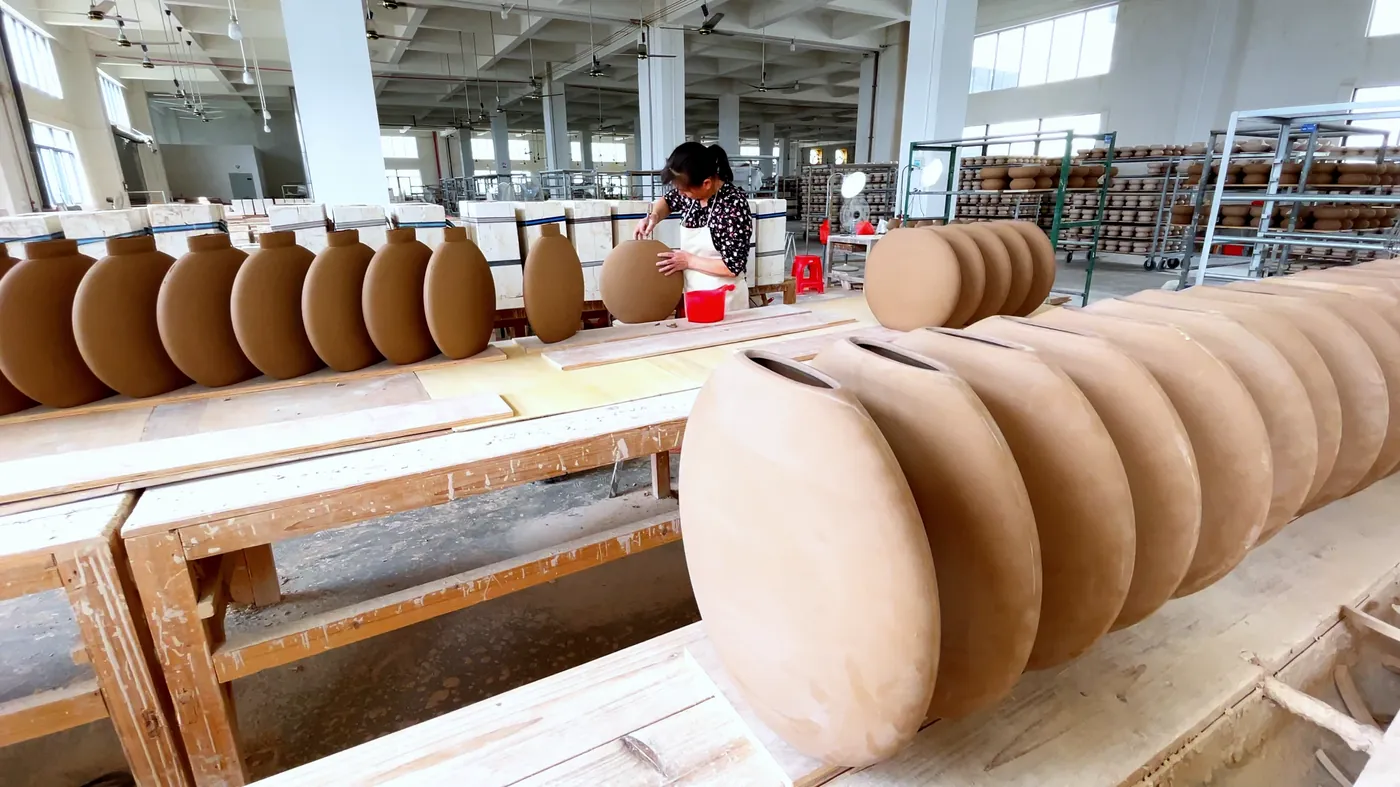
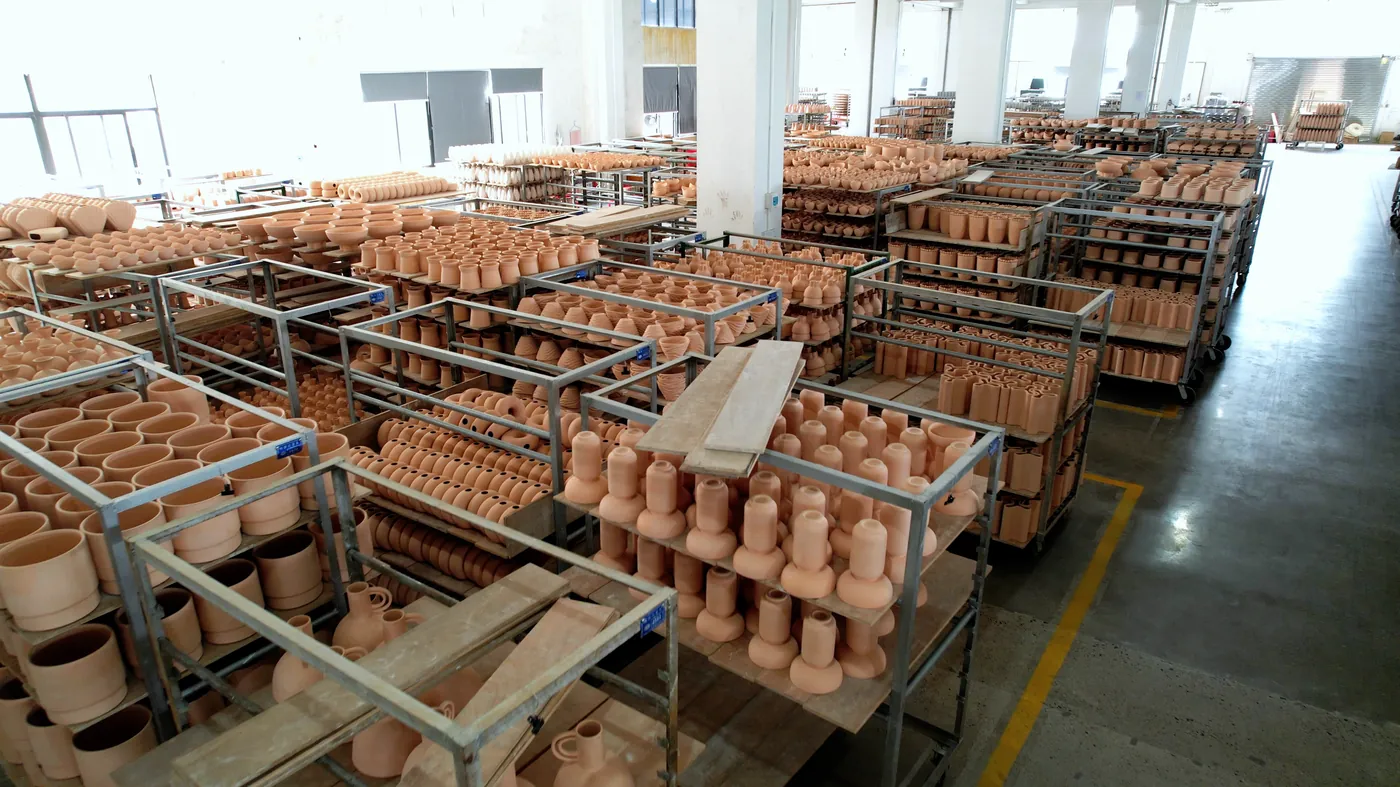
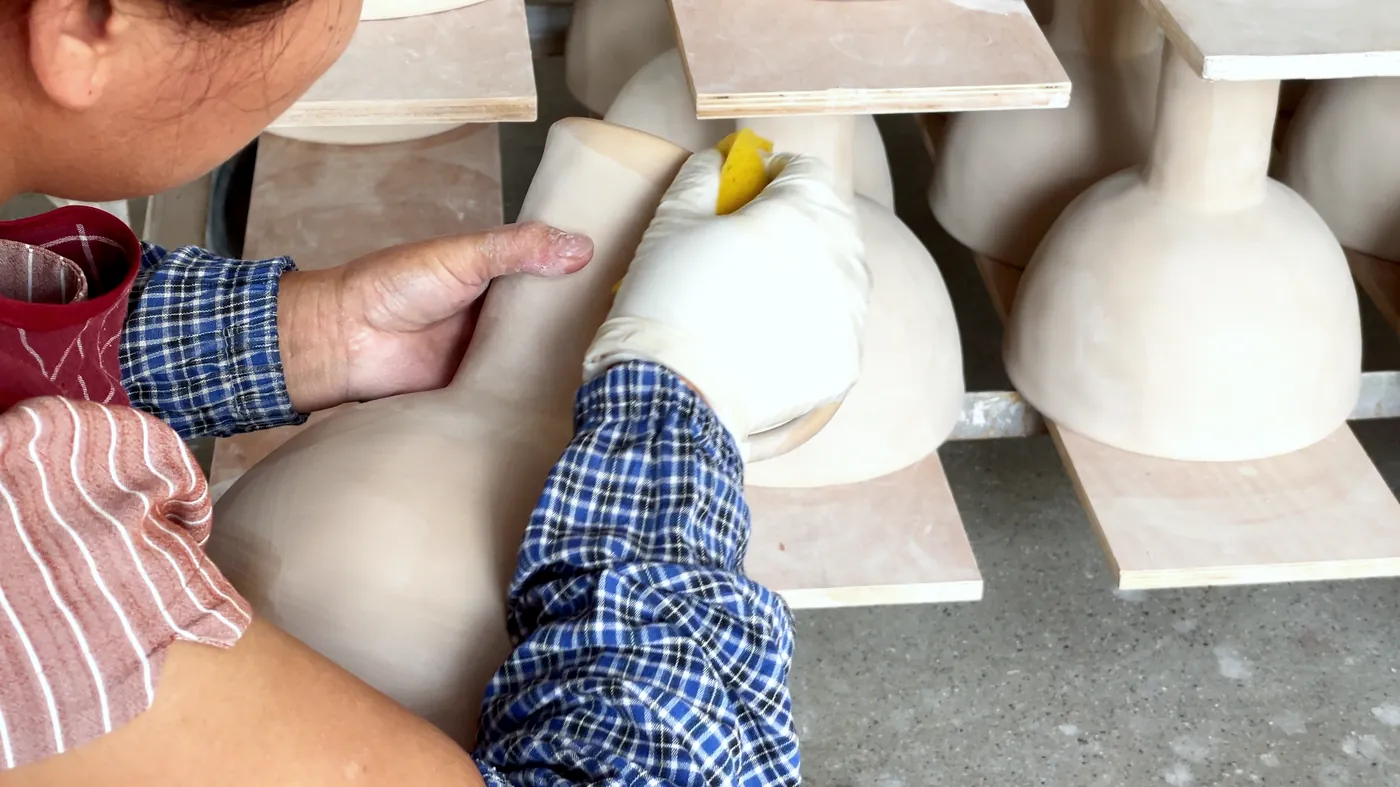
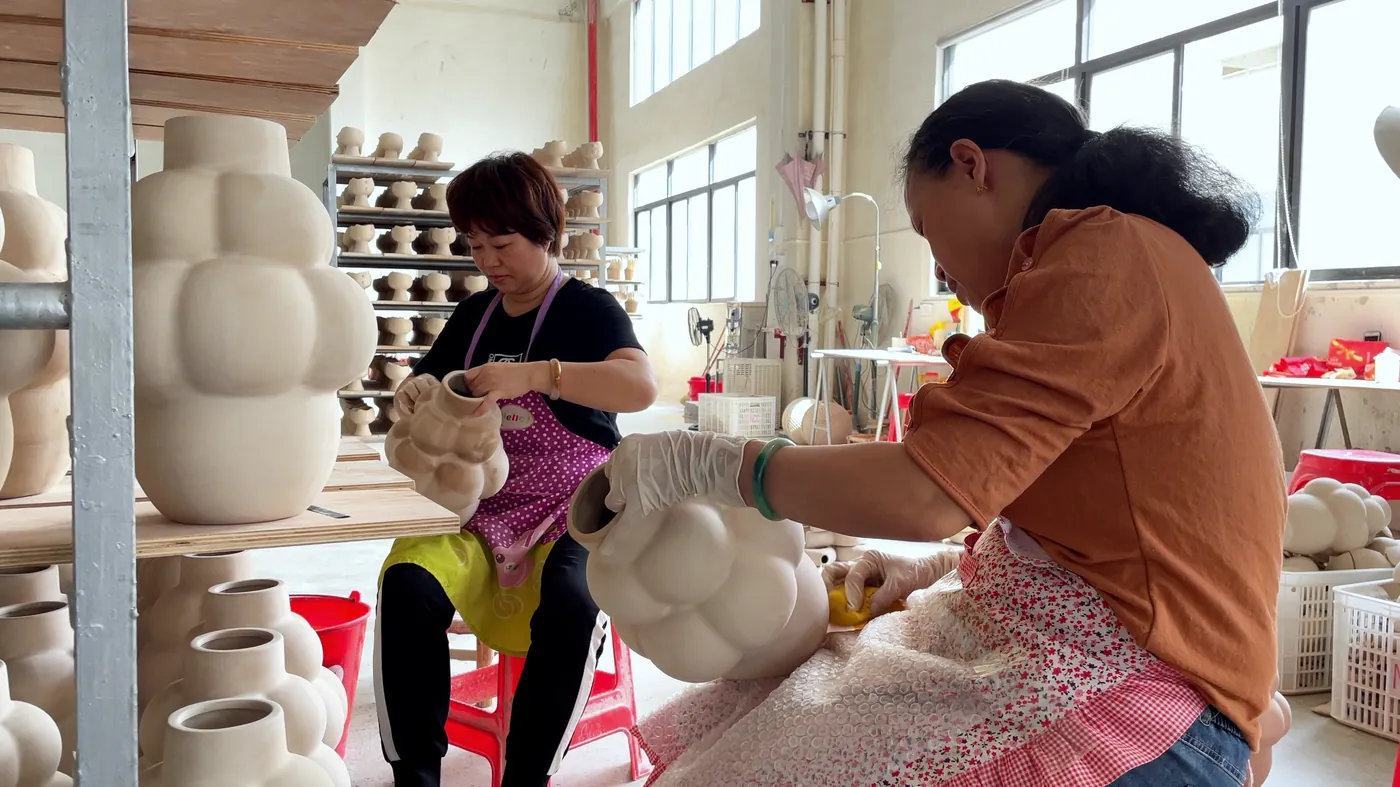
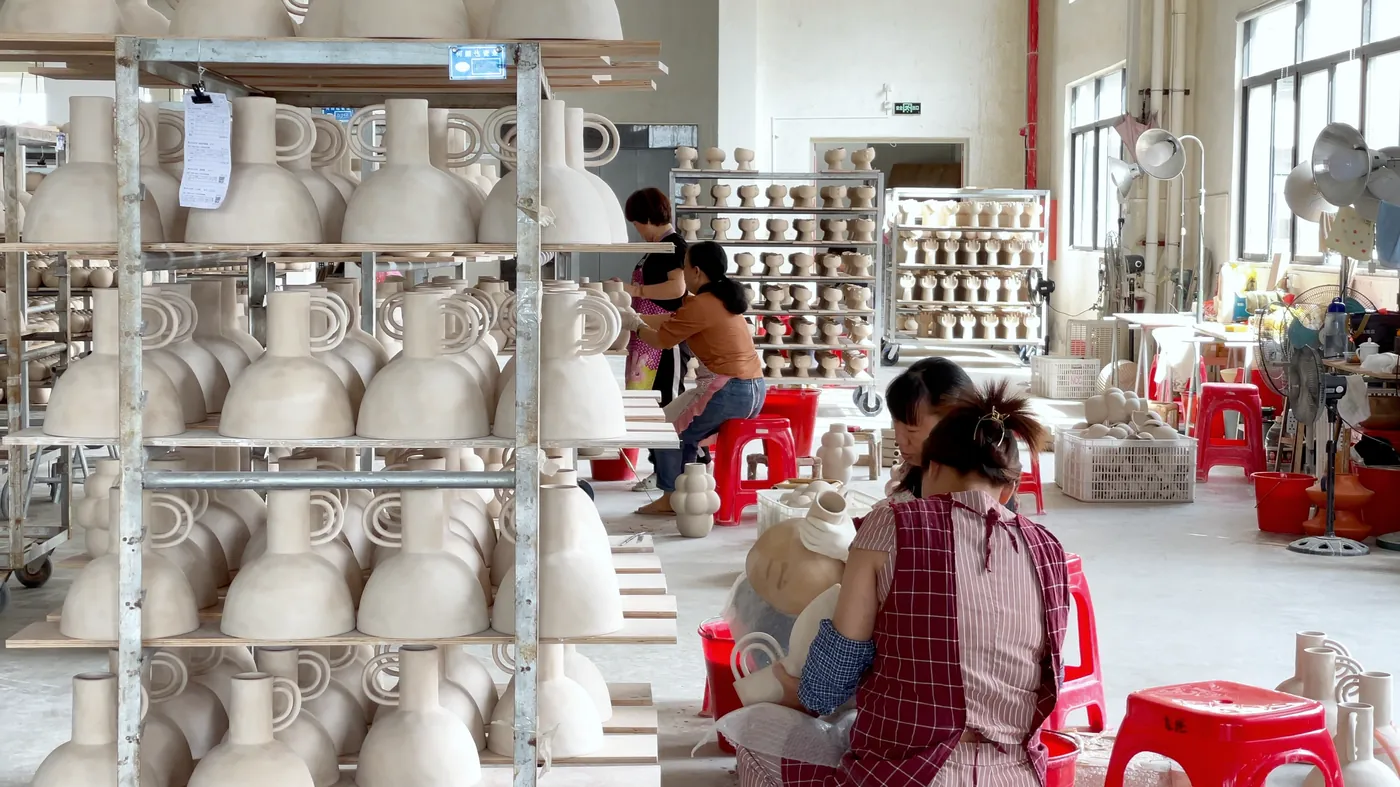
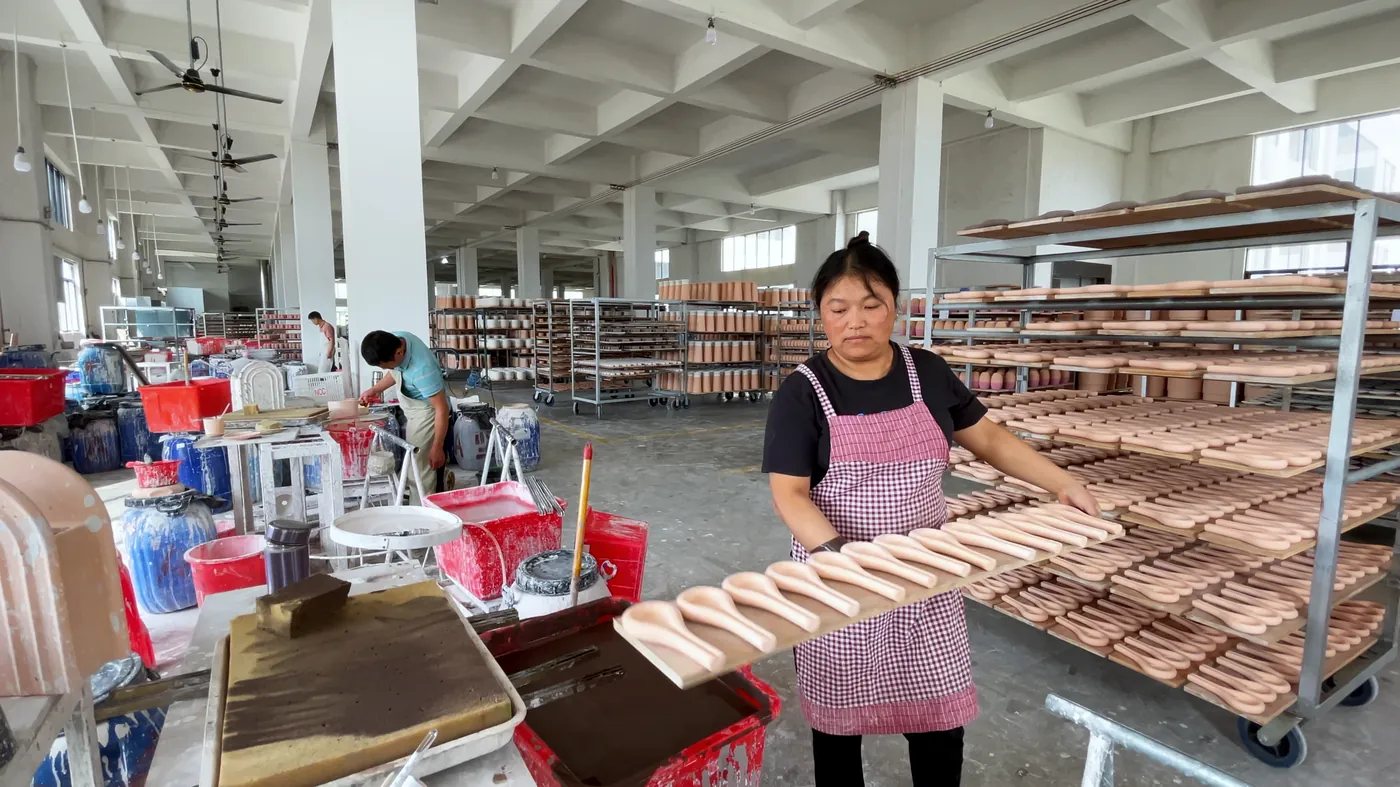
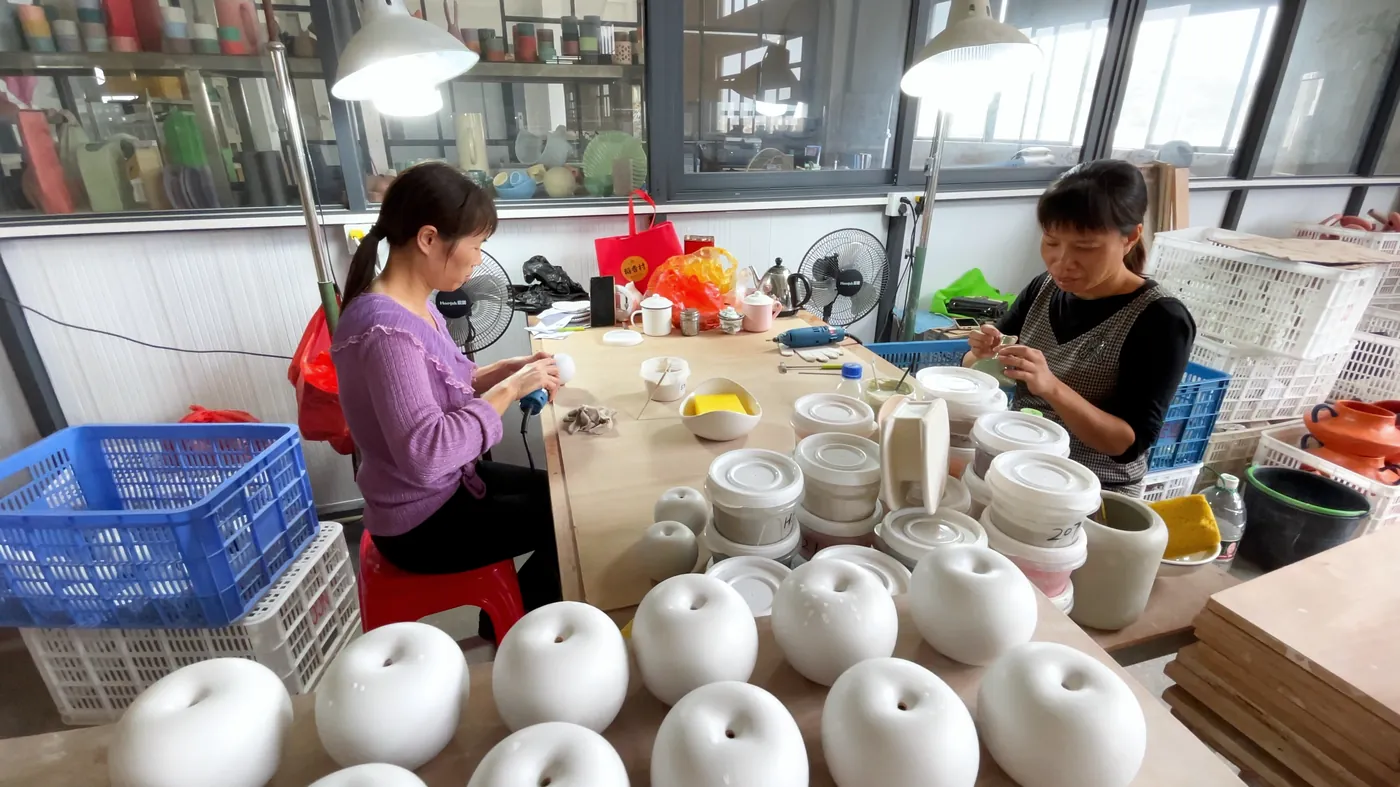
趁坯体半干,削去合模线,每一处表面都用海绵手工擦一遍。这是慢工,哑光件那层匀净的皮就是这时候出来的。开口,接上把手和装饰件,彻底阴干,再进第一道窑。
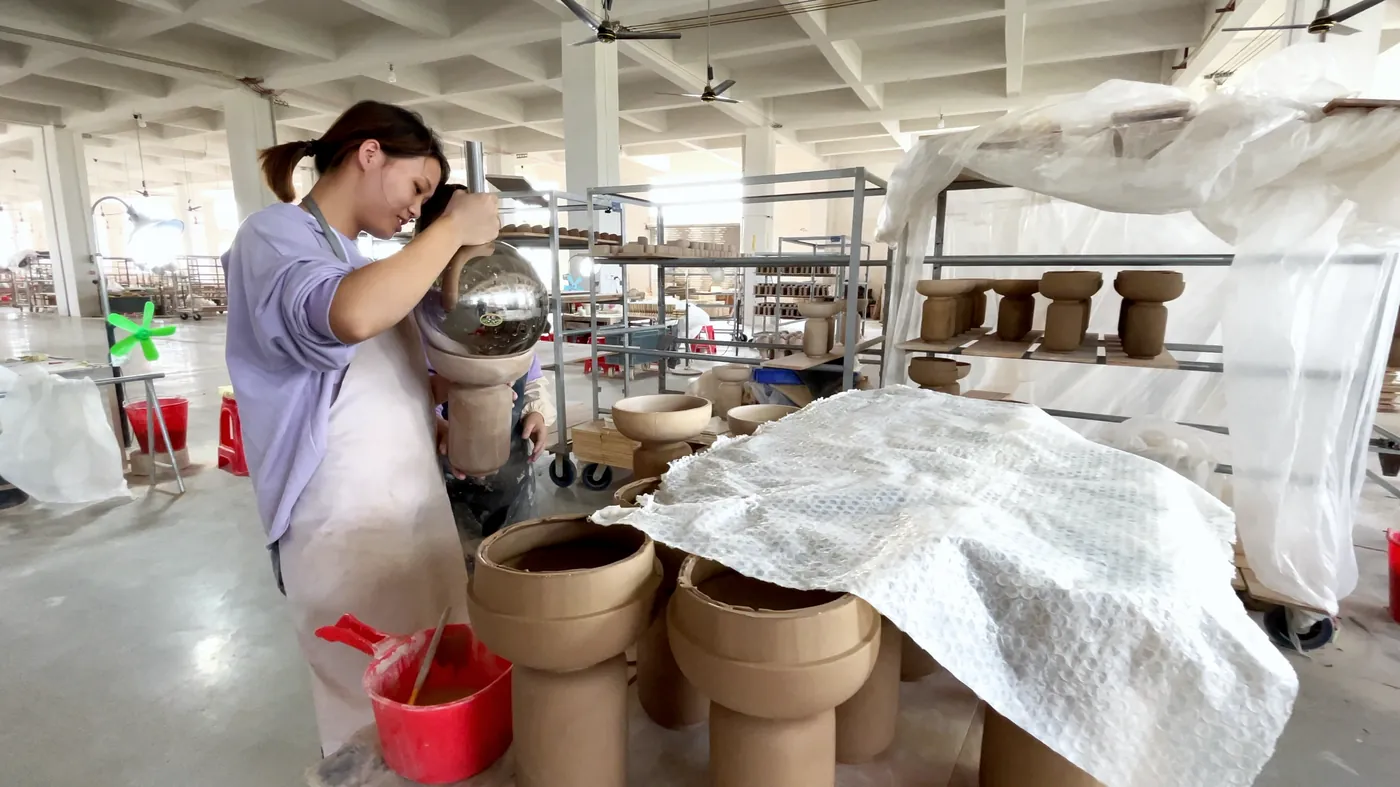
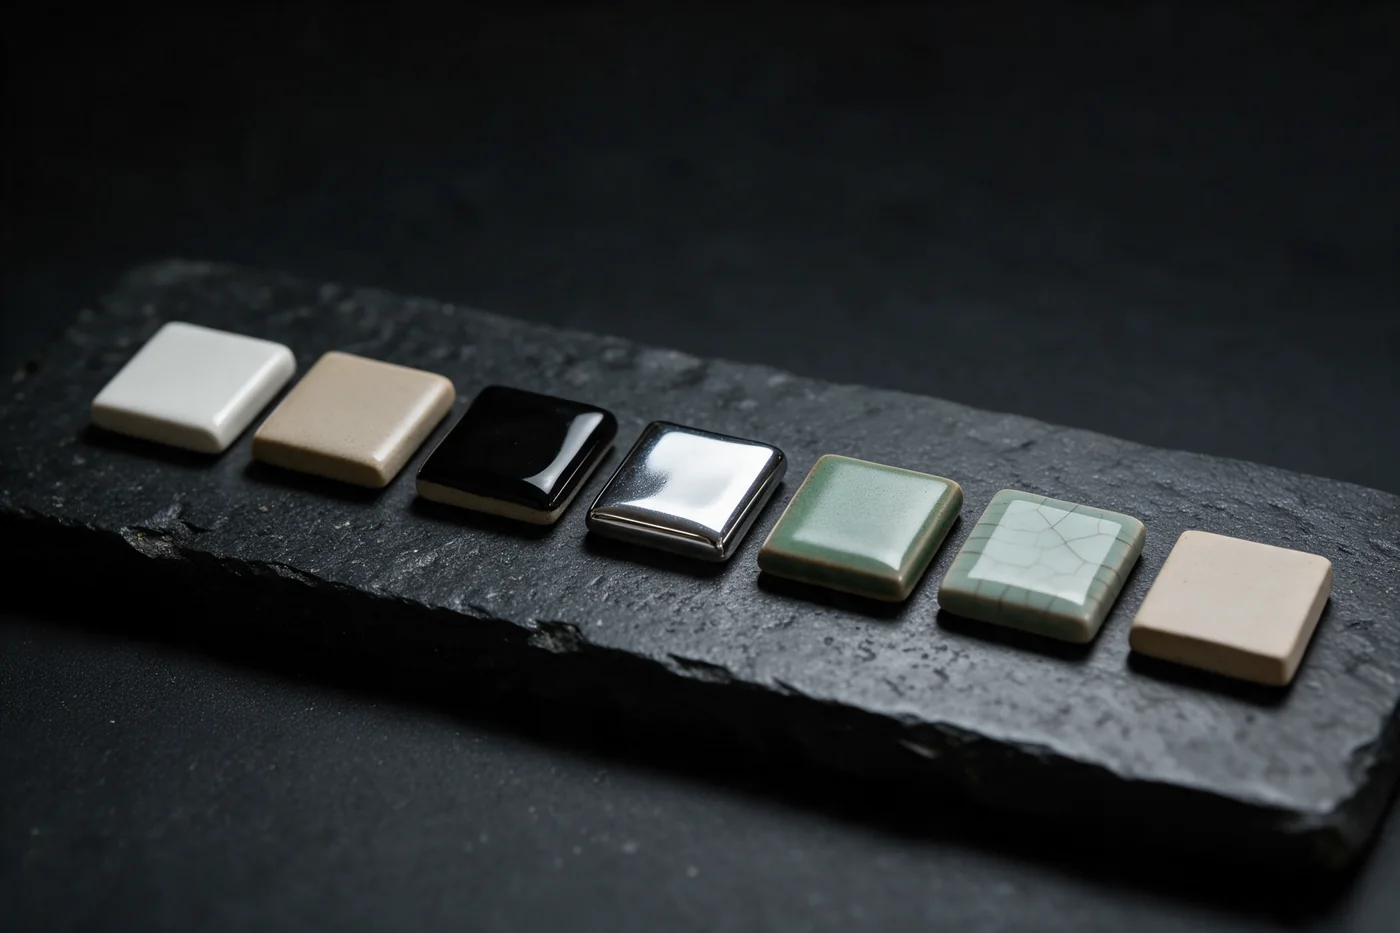
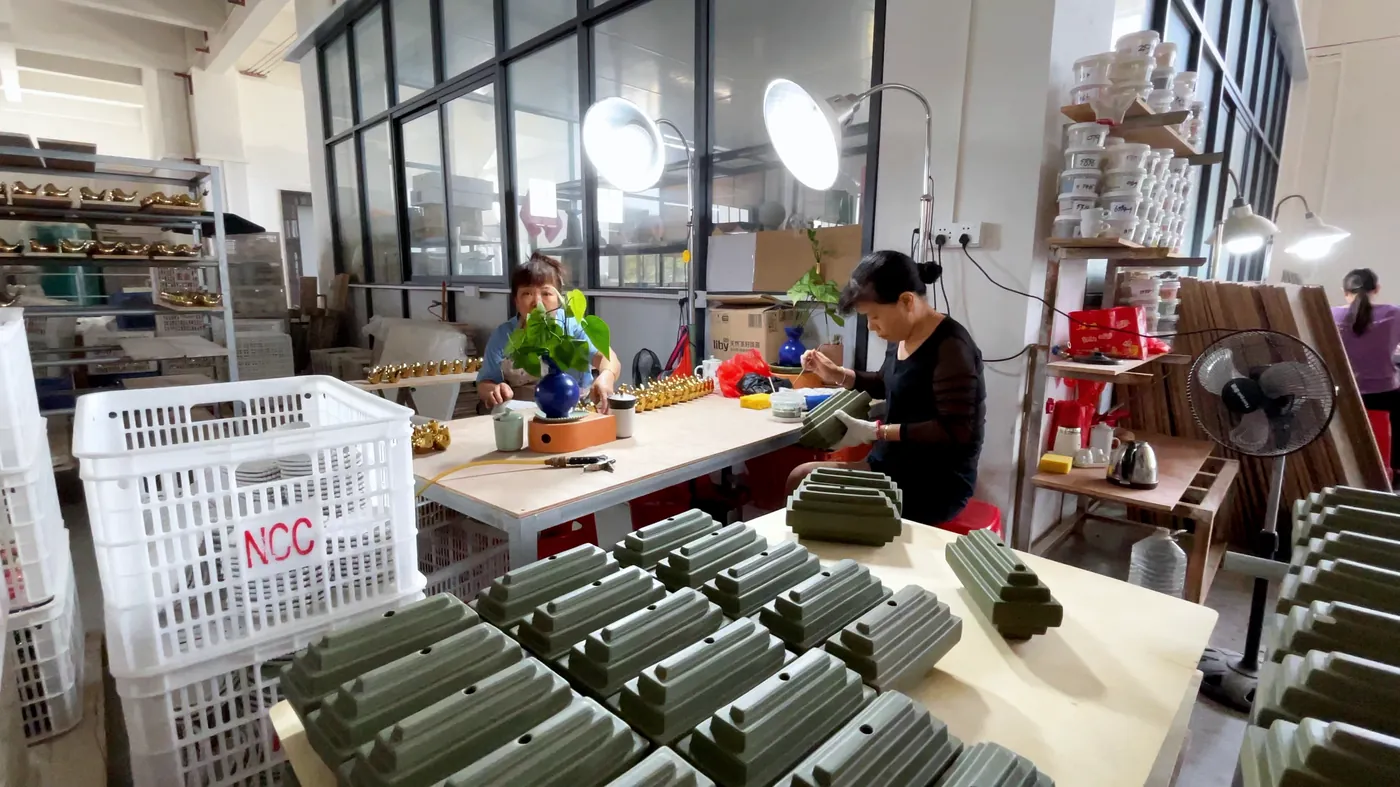
釉在厂内自配,从1986年一直如此。按釉面走不同的施釉法:哑光和柔光浸釉,内壁淋釉,金属件在釉烧之后电镀。每批釉配得少,一张订单里颜色才不会前后不一。
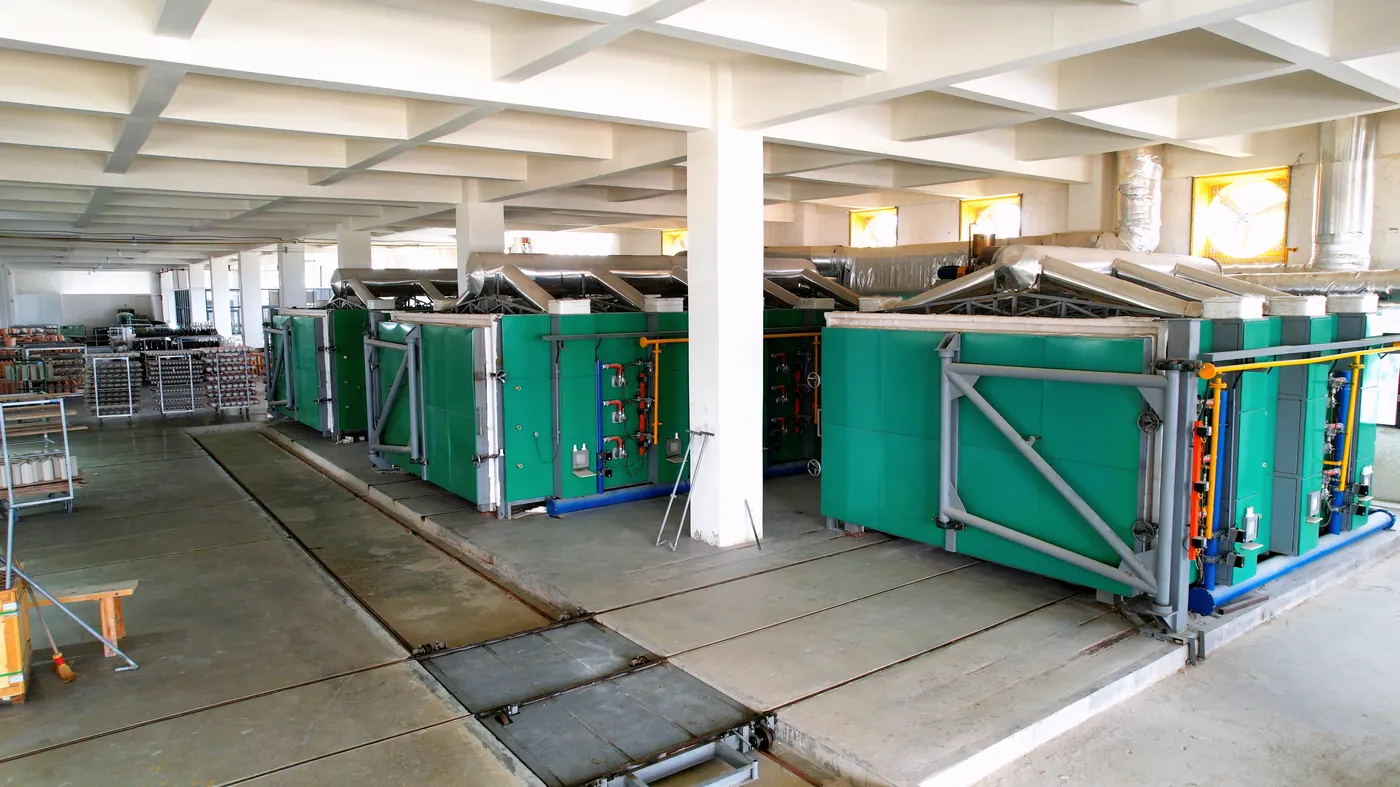
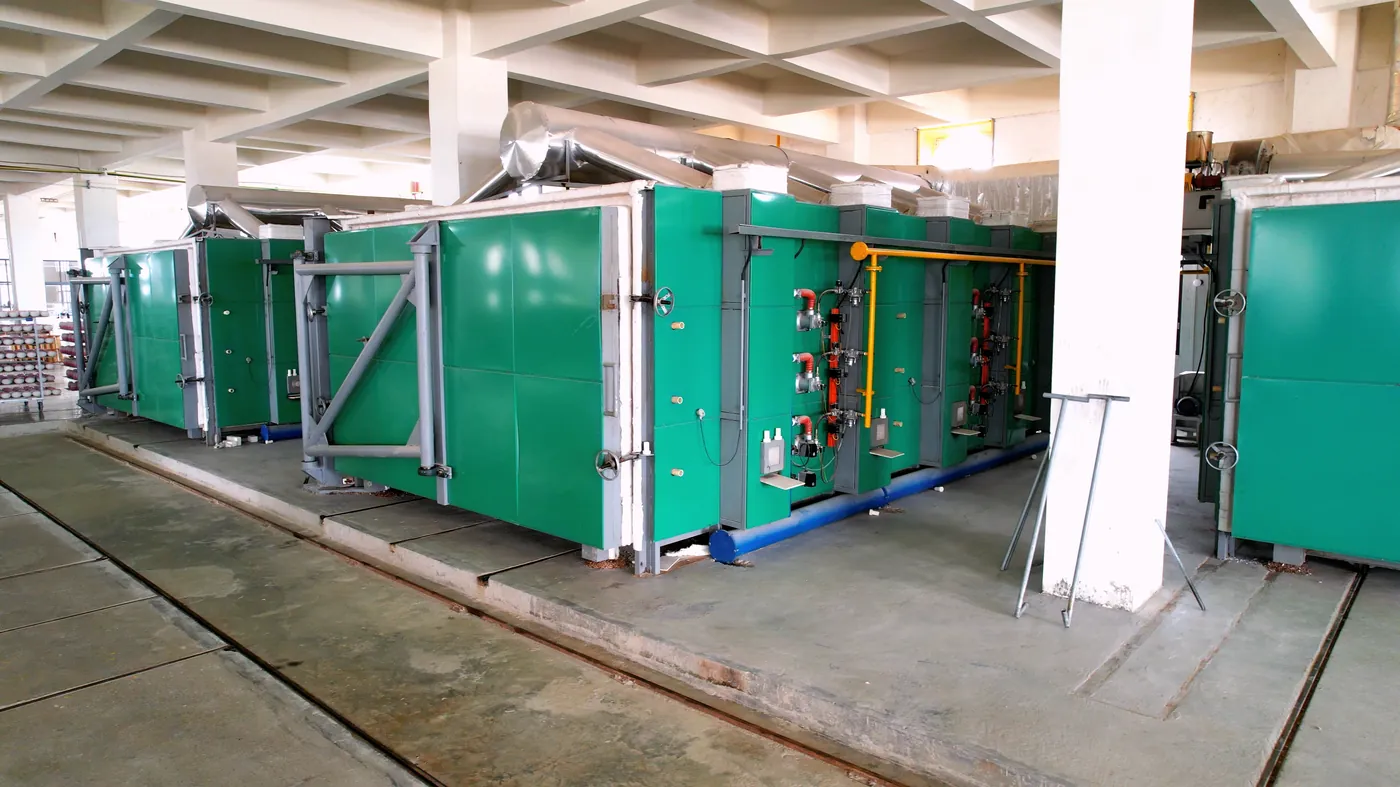
三座燃气梭式窑跑素烧和釉烧。窑车按款式和釉色装,一整窑受同样的火。烧成这一步谁也快不了,我们宁可要三座窑,而不是一座大的。
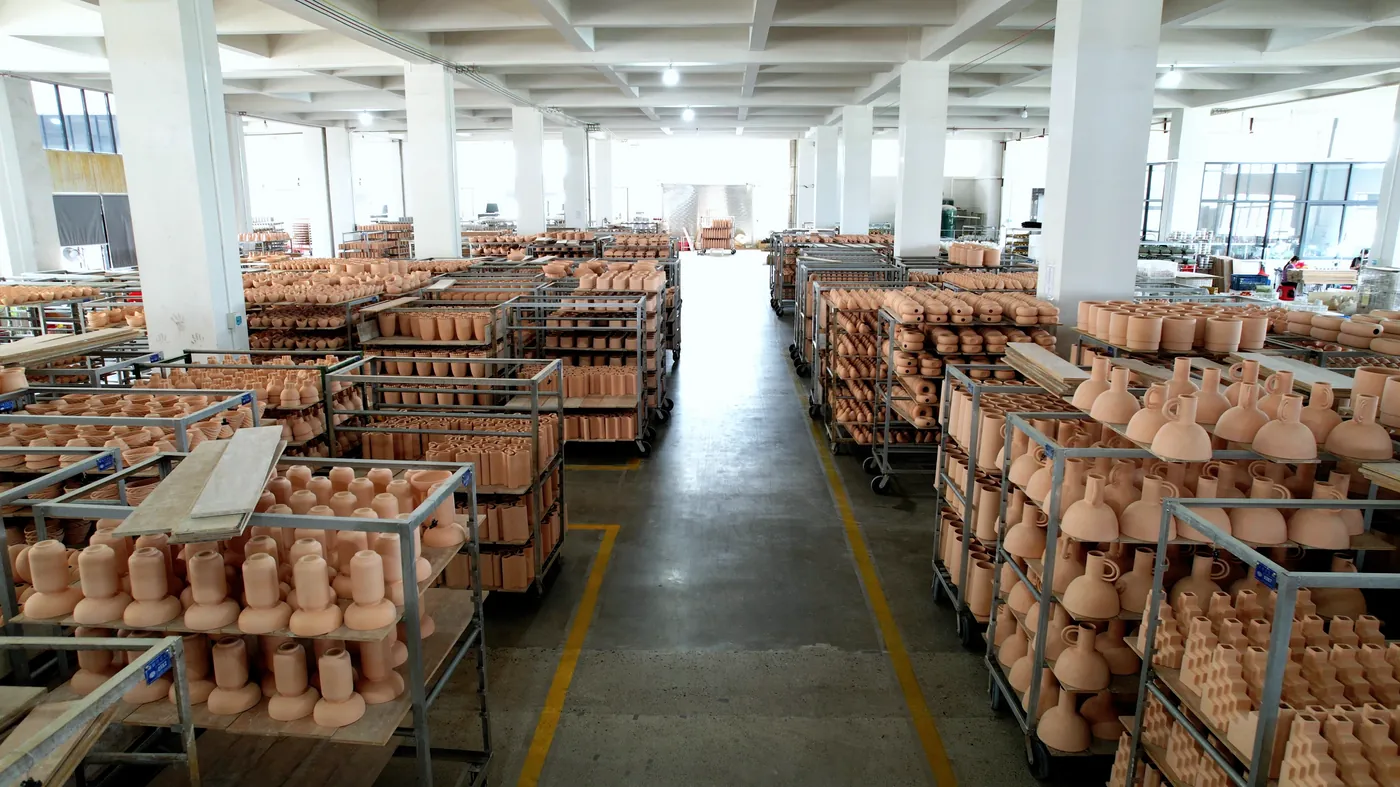
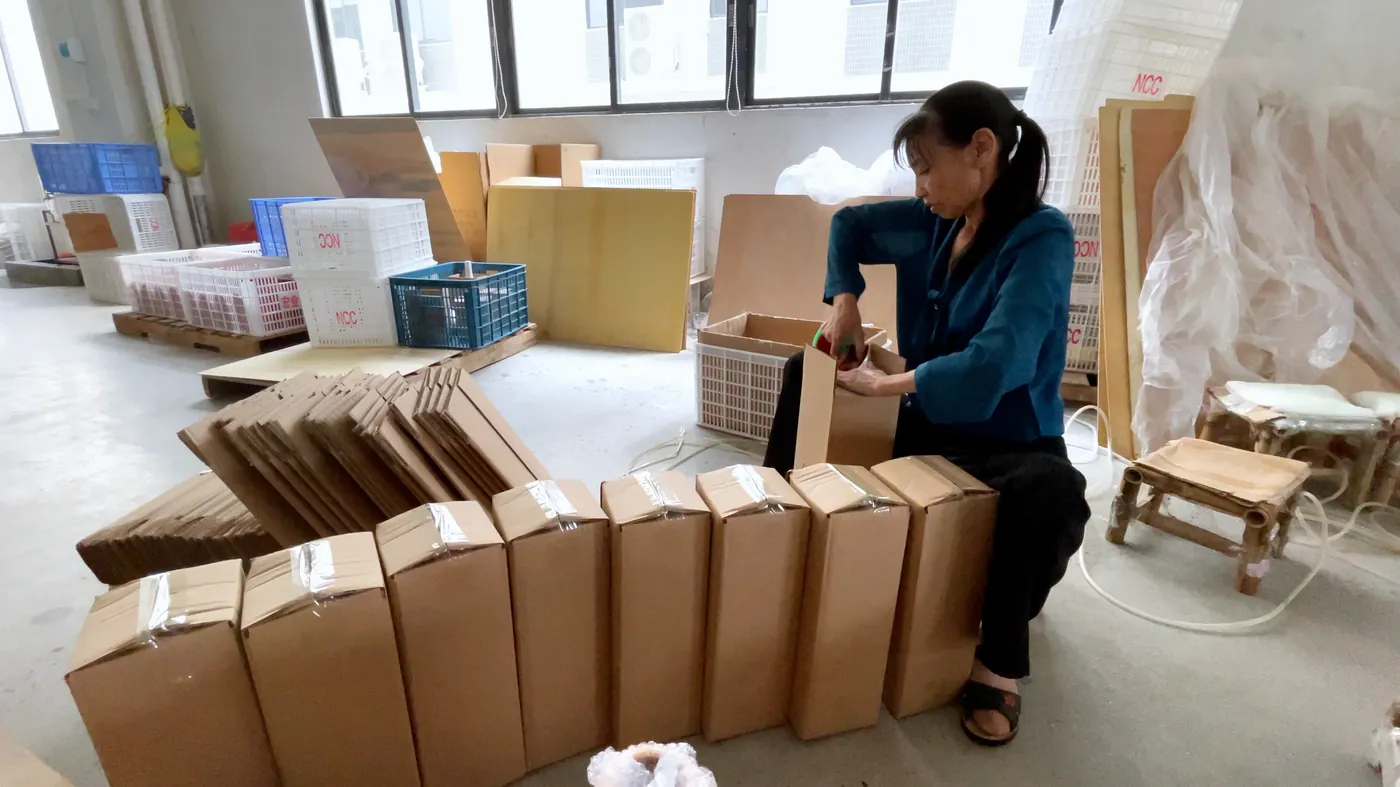
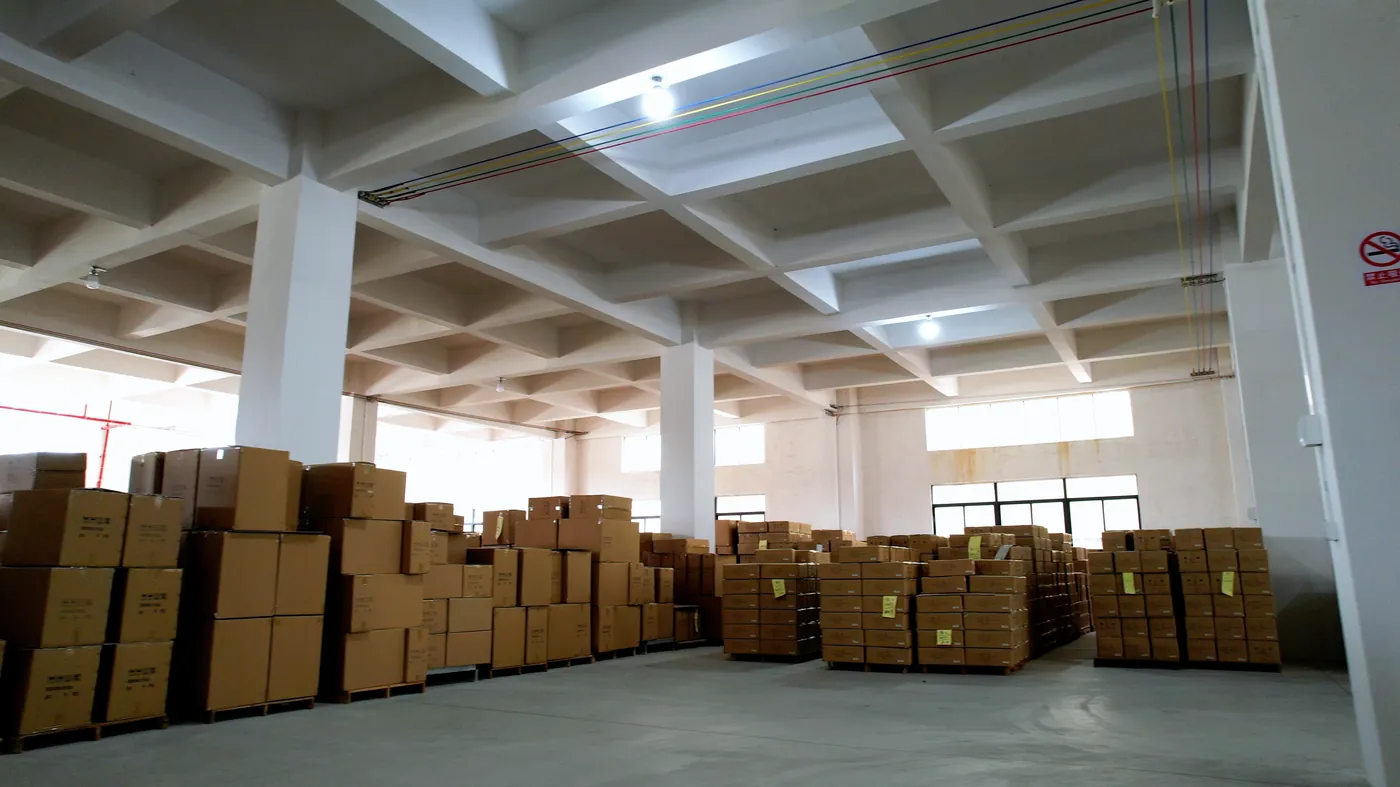
五金件、烛杯和内胆在最后一道窑之后装上。每一件都在灯下验过,包好,装进出口纸箱,就在它成型的那栋厂房里。订单从深圳、广州或宁波出运。
从深圳过来两个小时。在产的任何一款,首单之前都可以先寄样。